

Poedercoaten is een droog afwerkingsproces: fijngemalen poeder op harsbasis wordt elektrostatisch geladen, op een geaard werkstuk gespoten en vervolgens gebakken, zodat de deeltjes smelten, vloeien en uitharden tot een harde, doorlopende film. Omdat er geen oplosmiddel bij betrokken is, is het poeder zelf de coating – daarom draagt een gepoedercoat oppervlak vrijwel nul VOS-emissies en bouwt in één keer een film van 50–100 µm op.
De term heeft ook een stroomopwaartse betekenis. In een poederfabriek wordt met 'poedercoaten' ook het coaten en modificeren van individuele deeltjes bedoeld: het hechten van additieven, pigmenten of functionele lagen op poederoppervlakken. Beide betekenissen berusten op dezelfde discipline: strikte controle over hoe poeder wordt gemalen, geclassificeerd, gedroogd en ingesloten.
Wat is een poedercoating precies?
Een poedercoating is een 100% vast coatingmateriaal. Er zit geen water en geen oplosmiddel in de formulering: een typisch product bevat 50-70% hars 20–40% pigmenten en vulstoffen, en 1–5% additieven zoals vloeimiddelen, ontgassers en additieven voor het controleren van de lading. Deze ingrediënten worden in de smelt gemengd, gekoeld, geplet en gemalen tot een gemiddelde deeltjesgrootte van ongeveer 30-45 µm voordat ze ooit een spuitpistool bereiken.
De twee families
- Thermohardende poeders — epoxy, polyester, polyester-epoxy hybride, polyurethaan, acryl en fluorpolymeer. Deze verknopen zich in de oven en vormen het grootste deel van de industriële poedercoating.
- Thermoplastische poeders — nylon, PVC en polyethyleen. Deze smelten en vloeien zonder chemische verknoping, wat zeer dikke films en een sterke chemische bestendigheid mogelijk maakt.
De chemie volgt de gebruiksomgeving: epoxy waar corrosiebescherming binnenshuis van belang is, polyester waar zonlicht en weer de vijand zijn, hybriden voor metalen goederen binnenshuis en fluorpolymeer voor agressieve chemicaliën of hoge temperaturen.
Hoe het poedercoatingproces werkt
De reeks is kort, maar elke fase is meedogenloos. Een vervuild oppervlak of een zwak grondpad verpesten een overigens perfecte toepassing.
| Stadium | Wat gebeurt er | Typische parameters |
|---|---|---|
| Voorbehandeling | De ondergrond ontvetten, spoelen, vervolgens fosforiseren of stralen | 3–7 fasen, 50–60 °C |
| Rekken en maskeren | Aard het onderdeel en bescherm de schroefdraad of pasvlakken | Schone contactpunten, lage weerstand |
| Toepassing | Corona- of tribo-pistool spuit geladen poeder | 60–100 kV, afstand van 15–25 cm |
| Uitharding | De oven smelt, vloeit en verknoopt de film | 180–200 °C metaaltemperatuur, 10–20 min |
| Koeling en inspectie | Laat lucht afkoelen en controleer vervolgens de dikte en hechting | Droge film van 50–100 µm |
Waarom de aanklacht ertoe doet
Wanneer het poeder het pistool verlaat, wordt er een lading met een hoge spanning en een lage stroomsterkte op de deeltjes aangebracht, die vervolgens naar het geaarde werkstuk worden getrokken. Die elektrostatische aantrekkingskracht houdt het poeder op zijn plaats voordat het uithardt en maakt terugwinning mogelijk: overtollige spray die het onderdeel mist, kan worden opgevangen, gezeefd en hergebruikt, terwijl goed beheerde cabines herstellen 95% of meer van het gespoten poeder.
Poedercoating versus vloeibare verf
De twee afwerkingen zijn niet uitwisselbaar en de keuze komt meestal neer op volume, substraat en uiterlijk.
- Emissies: poeder bevat geen oplosmiddel, waardoor de VOC-uitstoot sterk daalt in vergelijking met vloeibare verf op oplosmiddelbasis.
- Filmopbouw: één poederdoorgang bereikt 50–100 µm, terwijl vloeistofsystemen meestal meerdere lagen nodig hebben om dit te evenaren.
- Duurzaamheid: uitgeharde poederfilms zijn goed bestand tegen stoten, schuren en afbrokkelen, en epoxy- of hybridesystemen doorstaan lange zoutsproeitests als de voorbehandeling goed is.
- Kleurverandering: vloeistof wint hier – het wisselen van poederkleuren betekent het schoonmaken van de cabine en de lijnen, daarom worden poederwinkels batchgewijs op kleur gesorteerd.
- Substraten: poeder heeft een geleidend, hittetolerant deel nodig; Kunststoffen en warmtegevoelige assemblages blijven over het algemeen voorzien van vloeibare of UV-uitgeharde coatings.
Waarom de deeltjesgrootteverdeling bepalend is voor de kwaliteit van de poedercoating
Twee poeders kunnen dezelfde chemie delen en zich compleet anders gedragen, omdat de prestaties afhangen van de deeltjesgrootteverdeling. Te veel fijne deeltjes zorgen ervoor dat het poeder slecht vloeibaar wordt, inconsistent wordt geladen en stof in de cabine terechtkomt. Te veel grove deeltjes en de film wordt ruw en oranjekleurig. De meeste poedercoatingkwaliteiten zijn daarom gericht op: mediaan rond 30-45 µm met een topsnede van bijna 100 µm.
| Fractie | Typisch doelwit | Wat gebeurt er if you miss it |
|---|---|---|
| Boetes | Onder de 10 µm laag gehouden | Slechte fluïdisatie, stofvorming, lage overdrachtsefficiëntie |
| Mediaan (D50) | 30–45 µm | Afwijkende vloei, dekking en gladheid van de film |
| Grof | Topsnede dichtbij 100 µm | Ruw oppervlak, ongelijkmatige uitharding, zwaardere films |
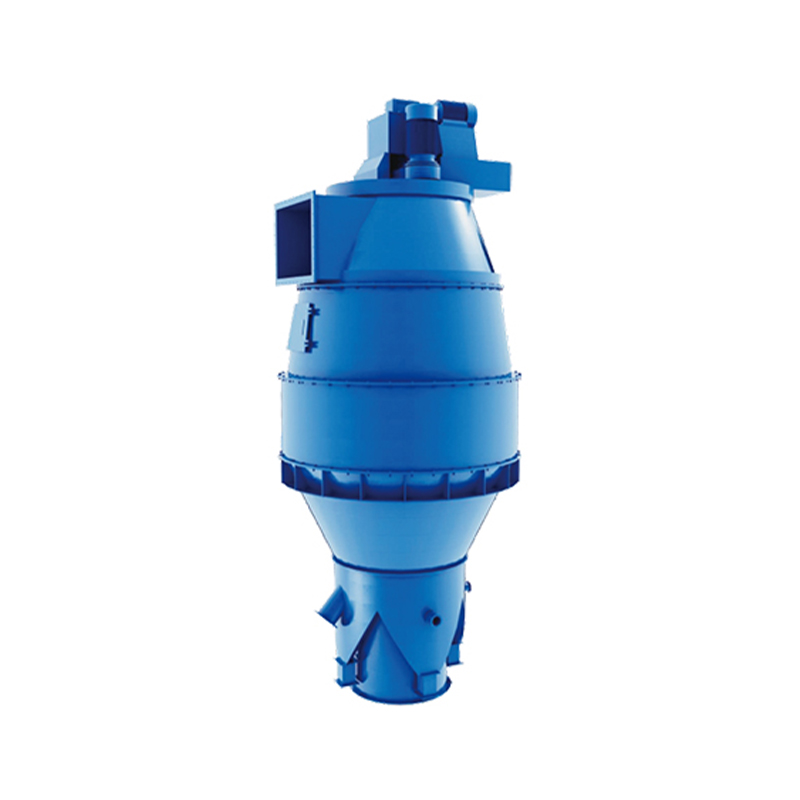
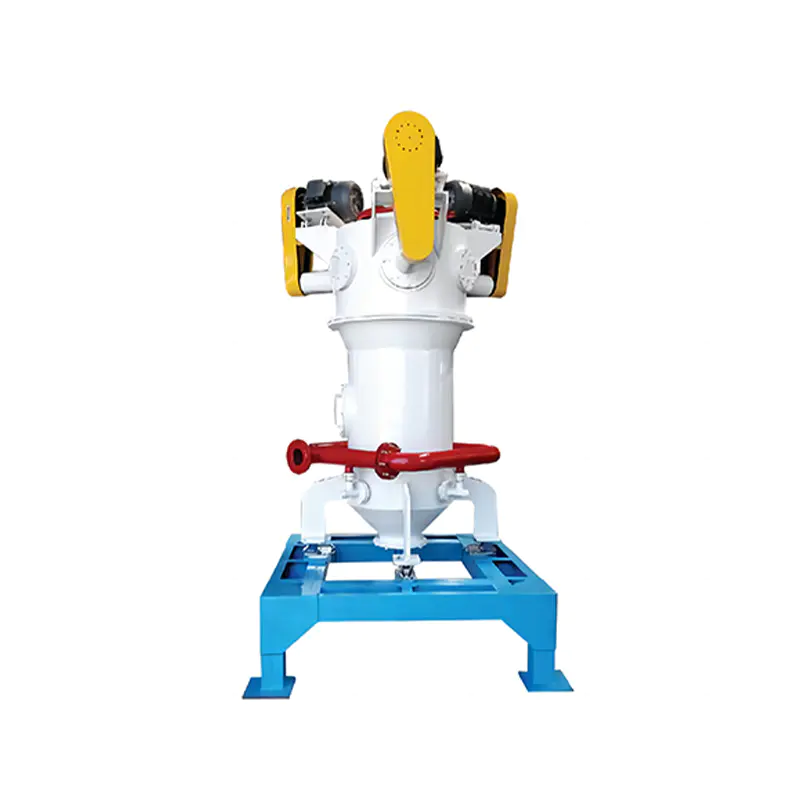
Dat is de reden waarom classificatie, en niet alleen malen, de poederkwaliteit bepaalt. EEN dynamische poederclassificator trimt de bovenste snede en trekt fijne deeltjes eruit in dezelfde luchtstroom, en het snijpunt kan worden aangepast zonder de lijn te stoppen.
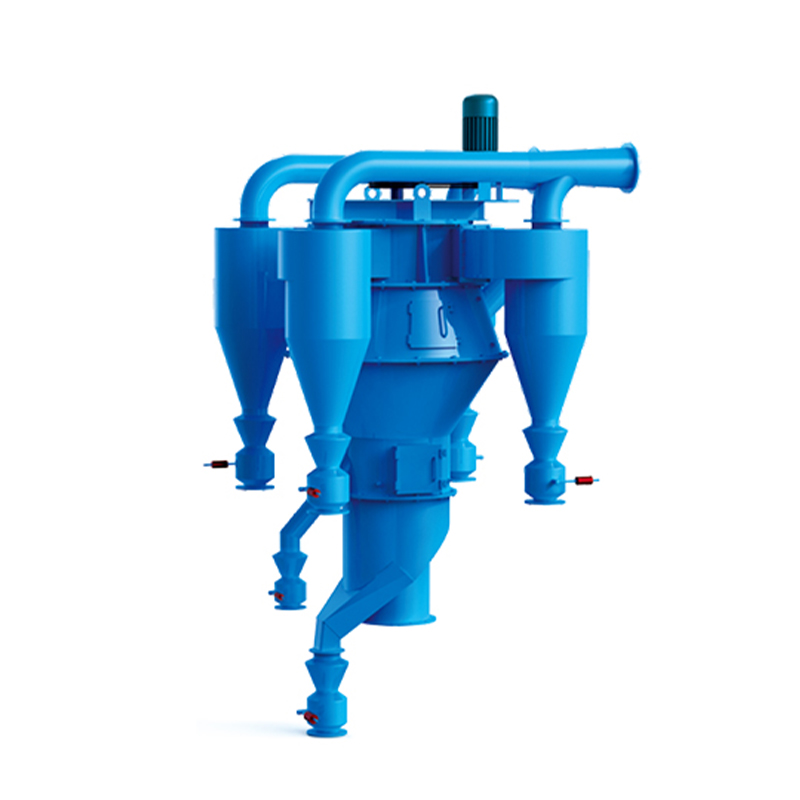 TS-CX-serie ultrafijne poederclassificator Droge ultrafijne classificatie met instelbare fijnheid van 200–1000 mesh, geschikt wanneer de poederkwaliteit afhankelijk is van nauwkeurige verwijdering van de topsnede en fijne deeltjes bij continue verwerking. Bekijk Product →
Hoe poedercoatingpoeder wordt gemaakt
Het omzetten van hars, pigment en vulmiddel in een spuitbaar poeder is een reeks van mengen, smelten en verkleinen – en de laatste twee stappen bepalen het eindproduct.
- Weeg de grondstoffen en meng ze voor in een menger met hoge intensiteit.
- Smelt het mengsel in een dubbelschroefsextruder bij ongeveer 90–120 °C, zodat de hars elk pigmentdeeltje bevochtigt.
- Laat de smelt op een band afkoelen, vlokken en vermalen tot chips.
- Vermaal en classificeer de spanen, vaak in een enkele luchtclassificatiemolen, om de beoogde deeltjesgrootte te bereiken.
- Zeven, metaaldetectie en verpakken.
In de maalfase winnen of verliezen de meeste planten geld.
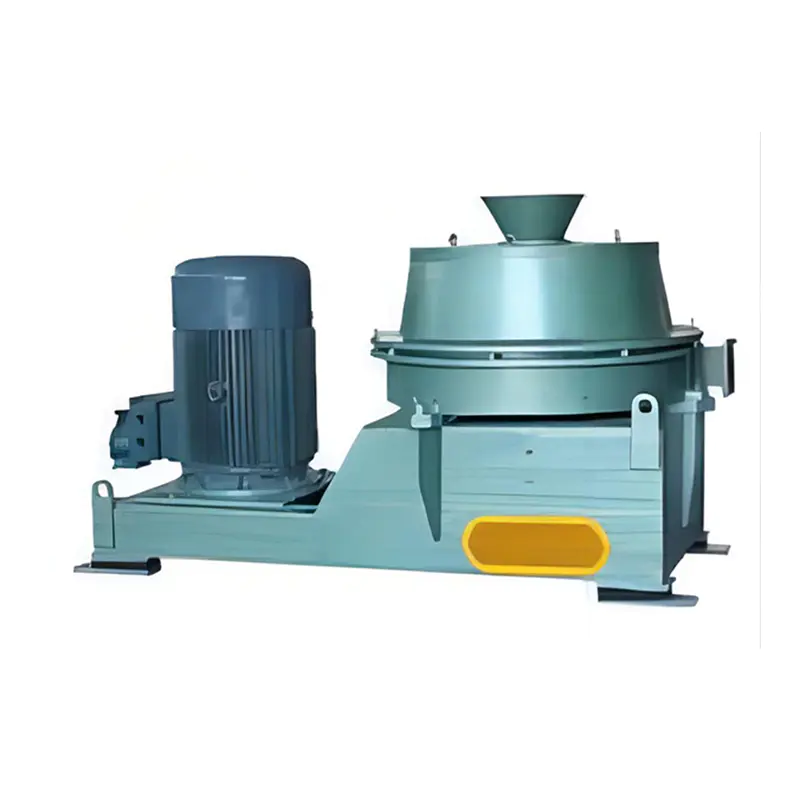
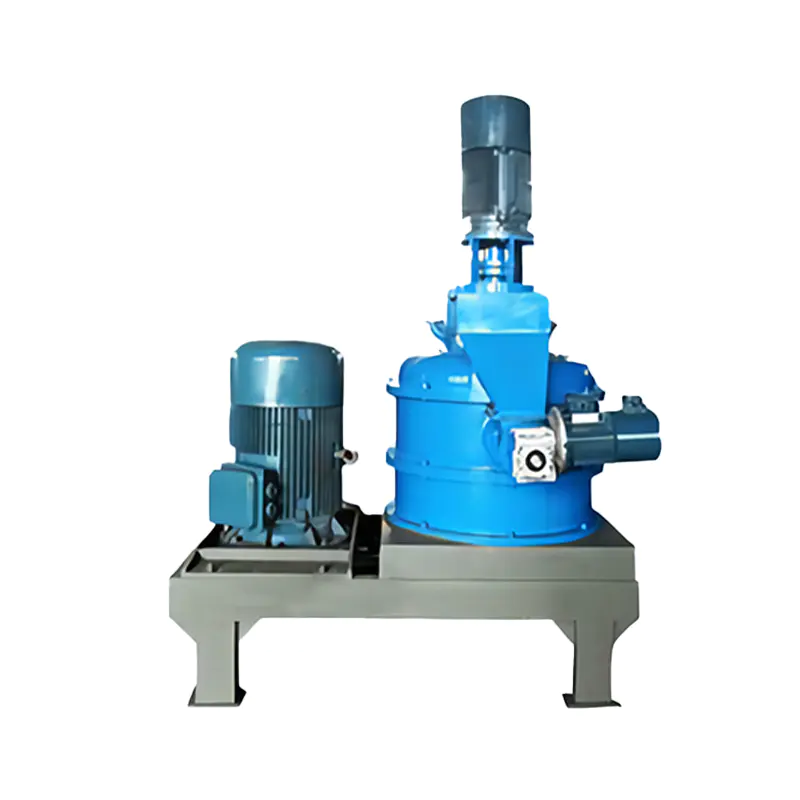 Luchtclassificatiemolen voor ultrafijn slijpen Combineert slagslijpen en interne classificatie om de D50 te regelen van 1,5–45 μm, waardoor de hitte bij het malen van poedercoatinghars beter onder controle wordt gehouden. Bekijk Product →
Een luchtclassificatiemolen combineert slagslijpen met een intern classificatiewiel, zodat alleen deeltjes onder het snijpunt de molen verlaten terwijl overmaats materiaal blijft circuleren. De slijpwarmte wordt afgevoerd door de luchtstroom, wat van belang is omdat poedercoatingharsen zacht worden en uitsmeren als de molen heet wordt.
Coatingdeeltjes, geen panelen
Hetzelfde woord verschijnt een stap eerder in de keten. Droge deeltjescoating – vaak poedermodificatie genoemd – wikkelt elk deeltje in een dunne laag additief, pigment of functioneel materiaal zonder iets op te lossen.
Bij de productie van poedercoatings wordt dit gebruikt om metaalpigmenten te binden, zodat ze tijdens het tribo-laden niet langer van het basispoeder scheiden, en om gastheerdeeltjes droog te coaten met silica of aluminiumoxide op nanoschaal om de stroombaarheid en ladingsstabiliteit te verbeteren. Naast coatings verbetert dezelfde techniek de dispersie van vulstoffen in cement, chemicaliën en batterijmaterialen.
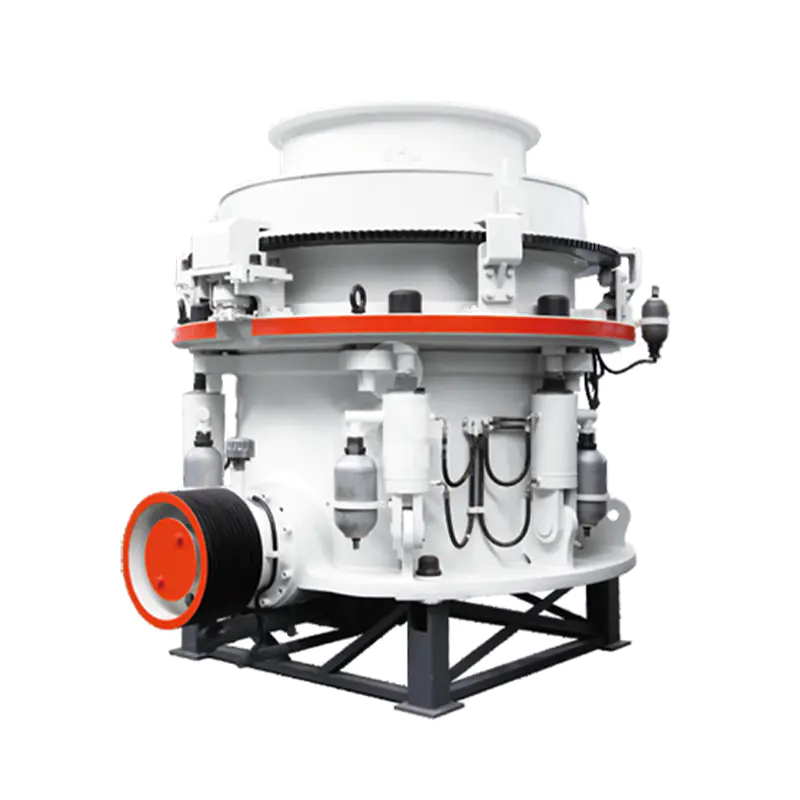
Op rotoren gebaseerde units doen het werk met hoge schuifkracht en korte verblijftijd, waardoor de temperatuur onder controle blijft. Onze poedercoat- en modificatiemachine is precies voor deze taak gebouwd en combineert drogen, desintegratie en oppervlaktemodificatie in één enkele doorgang.
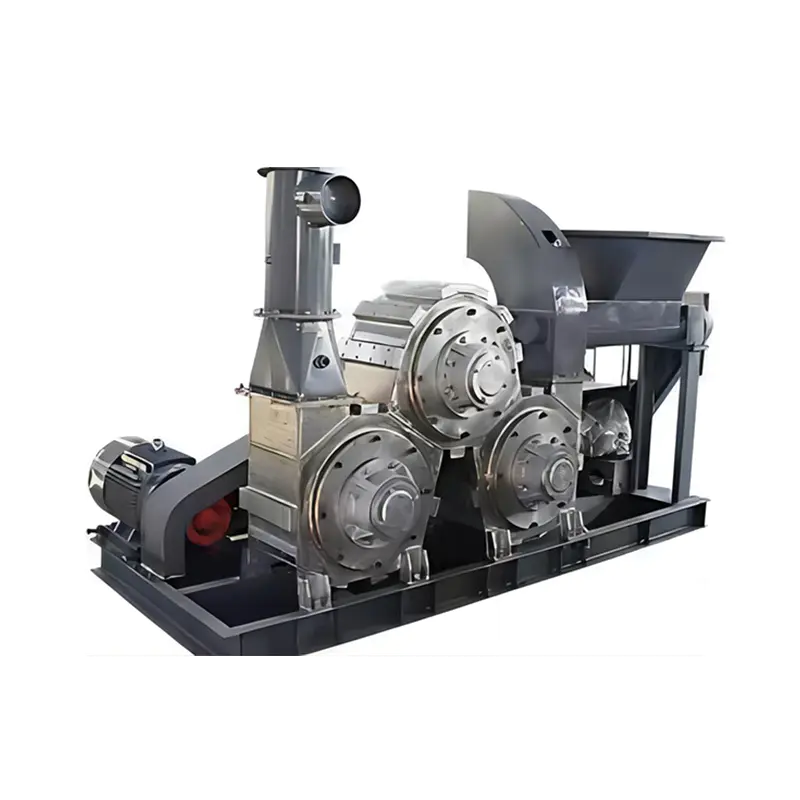 Poedercoating- en modificatiemachine Combineert drogen, desintegratie en oppervlaktemodificatie in één doorgang voor minerale poeders, met nauwkeurige dosering van modificatoren en door wrijving gegenereerde hitte. Bekijk Product →
Stofbeheersing, terugwinning en lijnhygiëne
Poedercoaten is aan beide kanten van de keten een stofgenererend bedrijf. In de cabine moet overtollige spray worden opgevangen en worden teruggewonnen of verwijderd; in de maal- en sorteerinstallatie moeten de fijne fracties worden opgevangen voordat ze het filter of de werkplaats bereiken.
Twee regels houden een lijn schoon en compliant:
- Gescheiden terugwinning uit afval. Een cycloon brengt bruikbaar grof poeder terug naar de trechter, terwijl een patroon- of zakkenfilter de fijne fractie verwerkt die anders de terugwinning zou bederven.
- Zorg ervoor dat de opvangbak geschikt is voor het stof, niet voor de luchtstroom. Fijne poedercoatings zijn licht en plakkerig, dus pulse-clean-zakverzamelaars met een royaal doekoppervlak houden een stabiele drukval veel langer vast dan ondermaatse eenheden.
Sinds 2002 heeft ons team slijp-, classificatie-, droog- en stofverwijderingsapparatuur gebouwd voor de cement-, chemische, energie- en staalindustrie, ondersteund door ISO 9001, ISO 14001 en OHSAS 18001-certificering. Pulszakverzamelaars zoals de LMC/CDMC-serie en kolenmolenspecifieke luchtboxunits zijn standaardgereedschap in die gereedschapskist.
Belangrijkste afhaalrestaurants
- Een poedercoating is een 100% vaste, oplosmiddelvrije afwerking die elektrostatisch wordt aangebracht en in een oven uithardt tot een harde film.
- De filmdikte ligt doorgaans tussen 50 en 100 µm, en een goed beheerde cabine herstelt 95% of meer van de overtollige spray.
- De prestaties worden lang vóór het spuitpistool bepaald: door de deeltjesgrootteverdeling, het slijpen en de classificatie.
- Droge deeltjescoating en -modificatie breidt hetzelfde idee uit naar het deeltjesoppervlak zelf.
Als u een maal-, classificatie-, droog- of stofverwijderingslijn voor poederproductie specificeert, kunnen onze ingenieurs uw materiaal beoordelen en de deeltjesgrootteverdeling bepalen. Stuur ons de details en we komen terug met een werkbare configuratie.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588