

Poedercoaten werkt door droge polymeerdeeltjes elektrostatisch op te laden, deze op een geaard onderdeel te spuiten en dat onderdeel vervolgens te verwarmen totdat de deeltjes smelten, samenvloeien en uitharden tot een continue film. Er verdampt niets tijdens het aanbrengen, omdat het poeder dat wel is 100% solide , dus het resultaat is typisch een harde, plasticachtige huid 50 tot 100 micron dik in één keer – ongeveer twee tot drie keer de dikte van één laag vloeibare verf.
In praktische termen valt het antwoord in twee helften uiteen: wat er gebeurt in de coatingcabine, en wat er met het poeder gebeurt lang voordat het ooit het spuitpistool bereikt. De meeste mensen die deze vraag stellen, kiezen tussen poeder en verf, of lossen problemen op met een lijn die geen consistente afwerking oplevert. Beide groepen hebben dezelfde twee feiten nodig. Hechting komt van een elektrisch veld; duurzaamheid komt voort uit een chemische verknopingsreactie in de oven. Deeltjesgrootte, voorbehandeling, aarding en terugwinning van overspray zijn allemaal bedoeld om deze twee mechanismen te bedienen.
Hoe poedercoaten in duidelijke termen werkt
Een coronaspuitpistool plaatst een hoogspanningselektrode aan de punt, meestal ergens tussenin 60 en 100 kV . Terwijl perslucht poeder langs die elektrode duwt, neemt elk deeltje een negatieve lading op. Het werkstuk is geaard en gedraagt zich dus als de tegenovergestelde pool van een magneet. Geladen deeltjes volgen de veldlijnen naar het oppervlak, en zodra ze landen, houdt de resterende lading ze daar vast – tenminste lang genoeg om het onderdeel de uithardingsoven te laten bereiken.
Sommige systemen gebruiken in plaats daarvan tribo-elektrische lading, waarbij wrijving tussen het kruit en de binnenloop van het pistool de lading overbrengt. Tribo-pistolen zijn populair voor onderdelen met diepe uitsparingen, omdat ze het kooi-effect van Faraday vermijden, waardoor corona-geladen deeltjes de binnenkant van krappe hoeken niet kunnen bereiken.
Warmte maakt het werk af. In een thermohardend poeder reageren de hars en het uithardingsmiddel in de oven en vormen een verknoopt netwerk dat niet opnieuw zal smelten. Daarom is een goed uitgeharde poedercoating veel beter bestand tegen afbladderen, chemicaliën en UV dan de meeste luchtgedroogde verven. Een thermoplastisch poeder daarentegen smelt eenvoudigweg en stolt opnieuw, wat geschikt is voor dikkere films en toepassingen waarbij herbewerking belangrijker is dan de bestendigheid tegen oplosmiddelen.
De vijf stappen van een poedercoatlijn
Elke industriële poedercoating, van een kleine werkplaats tot een grote apparatenfabriek, volgt dezelfde volgorde. Als u een stap overslaat of inkort, komt de storing maanden later tot uiting in de vorm van chippen, blaarvorming of kruipende corrosie.
- Voorbehandeling. Alkalische ontvetting, waterspoelingen en een conversiecoating – ijzerfosfaat, zinkfosfaat of een chroomvrij alternatief – vormen het chemische anker voor de film. Een goed werkende voorbehandelingslijn kan de zoutsproeiprestaties van een paar honderd uur naar ruim duizend uur verhogen.
- Maskeren en aarden. Draden, pasvlakken en elektrische contactpunten worden gemaskeerd en elke hangerhaak moet schoon metaal-op-metaal contact maken. Een zwakke ondergrond is een van de meest voorkomende oorzaken van een dunne, fragmentarische dekking.
- Sollicitatie. Het pistool zet poeder neer totdat de film de doeldikte bereikt. Overspray in de spuitcabine wordt opgevangen door een cycloon of cartridge-terugwinningseenheid en weer in de voeding gemengd. Daarom herstellen poederleidingen zich routinematig 95% of meer van het materiaal dat het onderdeel mist.
- Uitharding. Thermohardende poeders hebben dit meestal nodig 180 tot 200 °C gedurende 10 tot 20 minuten bij metaaltemperatuur, niet alleen bij ovenluchttemperatuur. Door te weinig uitharden ontstaat er een film die gemakkelijk krast en vlekt; te hard uitharden veroorzaakt vergeling en glansverlies. UV-uithardbare poeders verkorten deze stap dramatisch en openen de deur naar hittegevoelige substraten.
- Koeling en inspectie. Laagdiktemeters, glansmeters, impacttests en controles van de hechting bevestigen de batch voordat deze wordt verzonden. Meten nadat het onderdeel is afgekoeld, voorkomt misleidende metingen op een zachte film.
De poederkant: hoe coatingpoeder wordt vervaardigd
Coatingpoeder is ontwikkeld, niet simpelweg gemalen pigment. De receptuur combineert een harssysteem met verharders, pigmenten, vulstoffen, vloei- en egaliseermiddelen, ontgassers en kleine hoeveelheden was. Elk ingrediënt verandert hoe het poeder zich gedraagt in de pistooltrechter en hoe de film in de oven uitstroomt.
- Harssystemen: epoxy, polyester, epoxy-polyester hybride, polyurethaan en acryl
- Functionele additieven: egalisatiemiddelen, ontgassingsmiddelen, matteringsmiddelen en droogvloeimiddelen
- Kleurstoffen en effectpigmenten: organische en anorganische pigmenten, metaalvlokken en mica
De productie begint met droog mengen, gaat door een smeltextruder bij ongeveer 90 tot 120 °C en koelt vervolgens de smelt af tot vlokken. Deze vlokken worden verpulverd en geclassificeerd tot een gecontroleerde deeltjesgrootte, en pas daarna wordt het uiteindelijke poeder in dozen verpakt. De maal- en classificatiefase bepaalt of het eindproduct soepel spuit of spuugt en bruist.
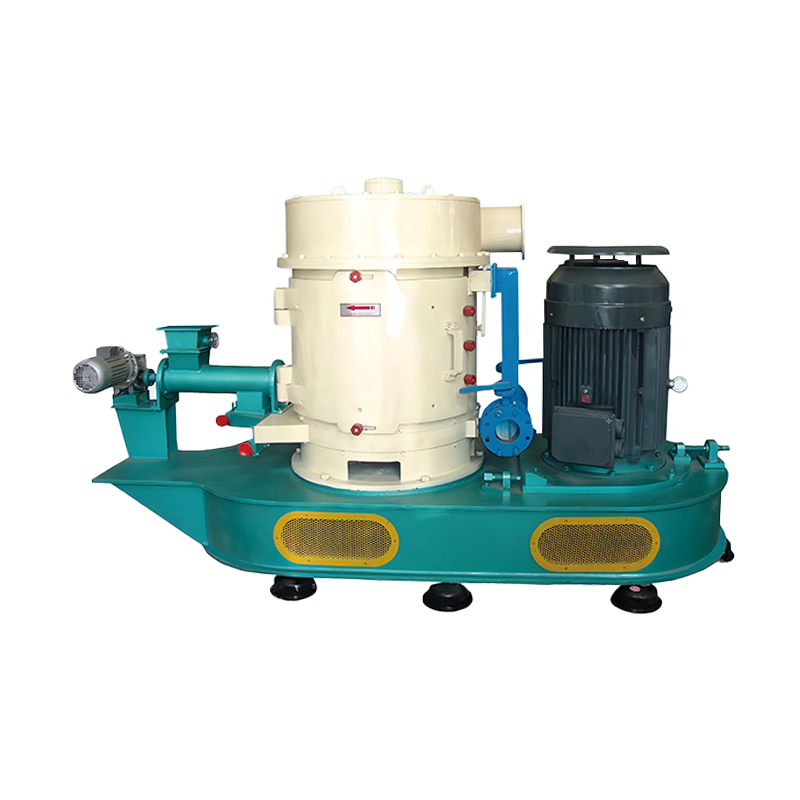
 Poedercoating- en modificatiemachine Modificatoren en materialen worden nauwkeurig gedoseerd en gelijkmatig toegevoegd volgens de mengverhouding, waardoor een onmiddellijke nauwkeurigheid van de mengverhouding wordt gegarandeerd. Dit maakt een hoge... Bekijk Product →
Voor gebonden metaalpoeders en poeders met speciale effecten moet het pigment op de poederdeeltjes worden versmolten in plaats van mechanisch te worden gemengd. Dat is een taak voor oppervlaktemodificatie, en het is precies het soort proces dat wij uitvoeren poedercoating- en modificatiemachine werd voor ontwikkeld. Jiangsu JND Environmental & Energy Technology bouwt sinds 2002 slijp-, classificatie- en poederverwerkingsapparatuur in Yancheng, dus we hebben de neiging om eerst vanuit de materiële kant naar een coatinglijn te kijken.
Deeltjesgrootte en -verdeling: de verborgen variabele
Vraag een ervaren coater waarom de ene batch een spiegelgladde afwerking oplevert en de volgende op sinaasappelschil lijkt, en het gesprek gaat meestal over de deeltjesgrootteverdeling. Een goed elektrostatisch spuitpoeder heeft een gemiddelde diameter van ongeveer 25 tot 45 micron , met de staarten zorgvuldig bijgesneden. Als je wilt zien hoe dat snijpunt mechanisch wordt geregeld, lees dan onze branchenota hoe een dynamische poederclassificator werkt doorloopt het scheidingsprincipe.
| Fractie | Typische maat | Effect op applicatie en afwerking |
|---|---|---|
| Grove staart | Boven de 100 micron | Zware sinaasappelschil, ongelijkmatige film, af en toe geweerspugen |
| Werkende snit | 20 tot 80 micron | Stabiele fluïdisatie, betrouwbare vulling, gladde, uitgeharde film |
| Fijne staart | Onder de 10 micron | Stofvorming, slechte fluïdisatie, lagere overdrachtsefficiëntie, hoger stofgevaar |
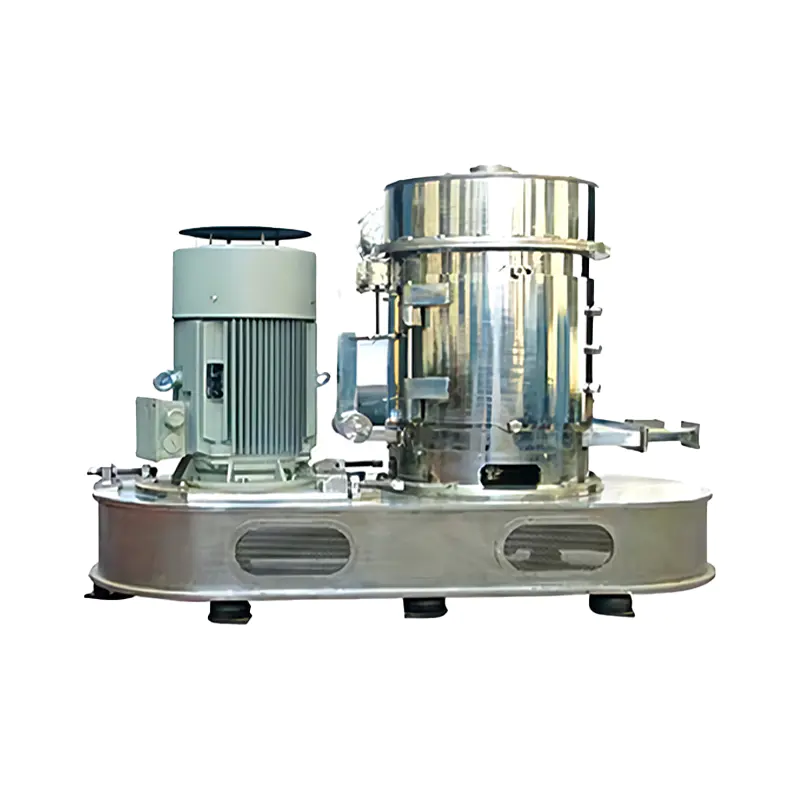
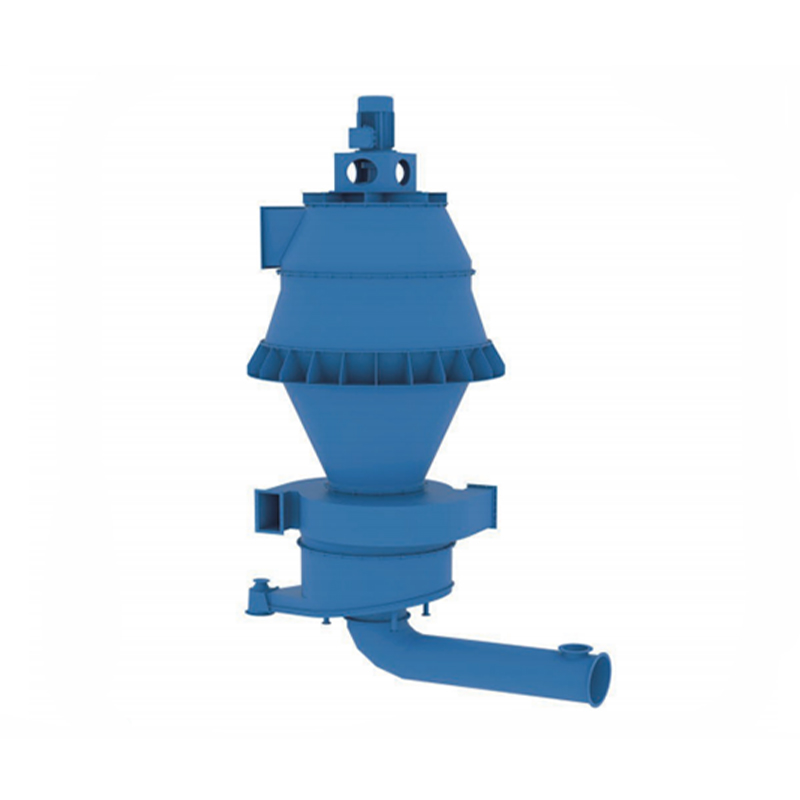 JSP ultrafijne poederclassificator Om het energieverbruik te verminderen en de systeemefficiëntie in cementmaalsystemen te verbeteren, wordt nu op grote schaal een gecombineerd semi-definitief maalproces toegepast. De intelligente du... Bekijk Product →
Het netjes afsnijden van die staarten is een classificatieklus. Met luchtclassificatoren en ultrafijne roterende classificatoren kan een poedermaker batch na batch een strakke distributie uitvoeren, waardoor de hoeveelheid teruggewonnen materiaal wordt verminderd en het uiterlijk van de film consistent blijft van de ene levering tot de volgende.
Poedercoating versus natte verf
De twee afwerkingen zijn niet uitwisselbaar, en de verschillen verklaren waarom poeder zoveel metaalafwerkingslijnen domineert.
| Factor | Poedercoating | Vloeibare verf |
|---|---|---|
| Vervoerder | Geen, 100% vaste stof | Oplosmiddel of water |
| Film per laag | 50 tot 100 micron | 20 tot 40 micron |
| Vluchtige emissies | Bijna nul | Afhankelijk van het vastestofgehalte |
| Overspray | Herstelbaar en herbruikbaar | Meestal afval |
| Uitharding | Oven- of UV-uitharding | Ambient of low bake mogelijk |
| Best passende substraten | Metalen, plus MDF en kunststoffen met speciale poeders | Bijna elk substraat |
Waar poeder terrein verliest, is de temperatuur. Als een onderdeel een oven niet kan overleven, wint vloeibare verf nog steeds, tenzij er voor dat substraat een UV-uithardbaar poeder of poeder op lage temperatuur beschikbaar is.
Stof, veiligheid en de herstellus
Fijn organisch poeder is brandbaar en elke coatingbewerking zou het op die manier moeten behandelen. Cabineontwerp, continuïteit van de aarding, geleidende kanalen en explosieontluchting vallen onder normen zoals NFPA 652 en 654 in Noord-Amerika en de ATEX-richtlijnen in Europa. Operators moeten ook letten op poederophoping op richels en verlichtingsarmaturen, waar secundaire gebeurtenissen beginnen.
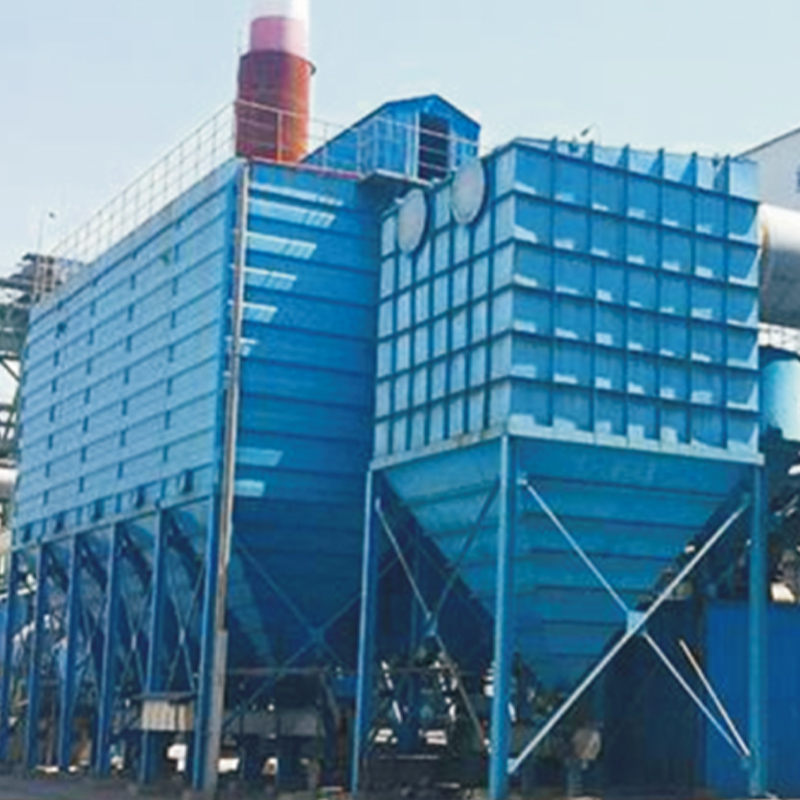
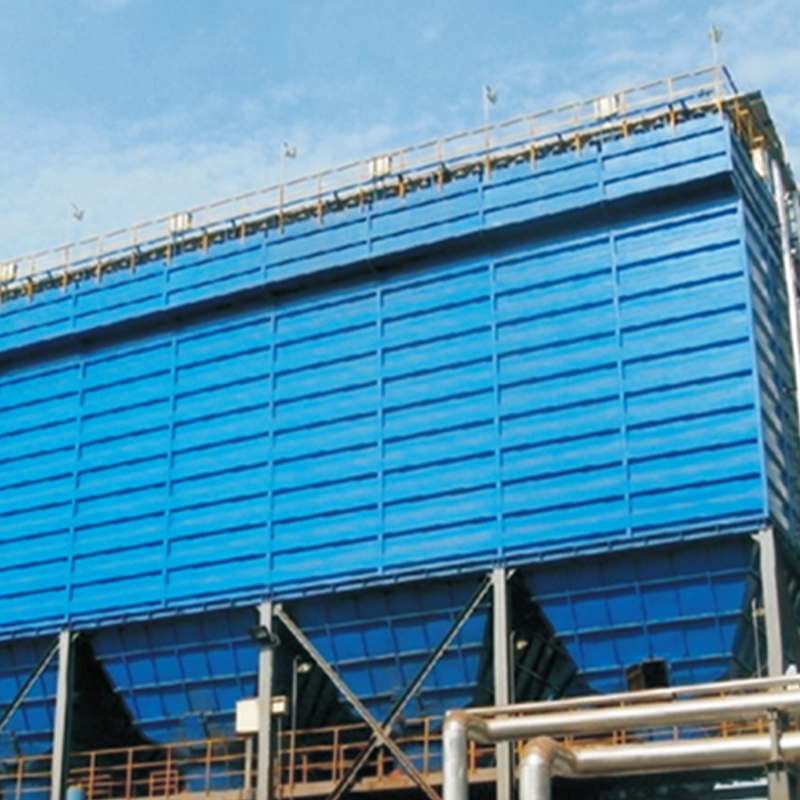 JQM-serie luchtbox-pulszak-stofafscheider De JQM-serie airbox-pulszakstofafscheider is een zakstofafscheider ontwikkeld door ons bedrijf op basis van technologie geïntroduceerd door het Amerikaanse bedrijf Fuller, op basis van ... Bekijk Product →
Aan de poederproductiekant, waar fabrieken en classificatoren voortdurend grote volumes fijn materiaal lozen, is het verzamelen van stof een 24-uurs taak in plaats van een periodieke taak. De JQM-serie airbox-pulszak-stofafscheider is het type eenheid dat we op maat maken voor die maal- en classificatiecircuits, en dezelfde logica is van toepassing op elke fabriek die bulkpoeder verwerkt.
- Houd alle geleidende apparatuur aangesloten en geaard
- Gebruik geleidende of antistatische filtermedia in terugwinningseenheden
- Beperk de fijne staartinhoud, dat is de fractie die het langst in de lucht blijft
- Reinig richels, kanalen en cabinewanden volgens een gedocumenteerd schema
Veelgestelde vragen over poedercoaten
Heeft poedercoaten altijd een oven nodig?
Thermohardende poeders doen dat wel. UV-uithardbare poeders harden binnen enkele seconden tot minuten uit onder lampen, en formuleringen bij lage temperaturen kunnen rond de 120 tot 140 °C uitharden, wat hittegevoelige onderdelen levensvatbaar maakt.
Hoe dik is een poedercoatfilm?
De meeste decoratieve en beschermende coatings hebben een dikte tussen 50 en 100 micron. Functionele films zoals wervelbedcoatings op leidingwerk of betonstaal kunnen in één keer enkele honderden micron bereiken.
Waarom ziet poedercoaten er soms oneffen uit?
Meestal een van de volgende drie oorzaken: een brede verdeling van de deeltjesgrootte, een inconsistent grondpad op de hanger of een oven die de metaaltemperatuur niet binnen de aangegeven tijd bereikt.
Is poedercoaten duurzamer dan verf?
Voor metalen onderdelen die een goede voorbehandeling ondergaan, meestal wel. De verknoopte film is beter bestand tegen schokken, chemicaliën en UV-straling dan de meeste luchtgedroogde verven, en is niet afhankelijk van verdamping van oplosmiddelen.
Poedercoaten werkt dankzij een eenvoudig partnerschap: een elektrisch veld brengt het poeder daar waar je het wilt hebben, en warmte verandert dat losse stof in een permanente huid. Al het andere – de voorbehandelingschemie, het classificatiegrenspunt, de terugwinningslus, het stofsysteem – bestaat om deze twee mechanismen betrouwbaar te maken op productieschaal.
Als u apparatuur specificeert voor poederproductie, malen, classificatie of stofbeheersing, beoordelen onze ingenieurs graag uw materiaal en uw beoogde distributie. Stuur ons uw procesgegevens en we komen terug met een praktische aanbeveling in plaats van een algemeen citaat.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588