

Poedercoaten is een droog afwerkingsproces waarbij elektrisch geladen deeltjes hars en pigment op een geaard onderdeel worden gespoten en vervolgens worden gebakken totdat deze deeltjes smelten, vloeien en uitharden tot een harde, doorlopende film. Dat is het korte antwoord op de vraag "wat is poedercoaten?" Er is geen oplosmiddel, geen vloeibare drager en geen uitdamptijd. De coating arriveert als een vast poeder en verlaat de oven als een stevige plastic huid die vaak meerdere malen dikker is dan een enkele laag natte verf.
Als u ooit met uw vinger langs een fietsframe, een archiefkast of het aluminium frame van een raam bent gegaan en een glad, licht wasachtig oppervlak hebt gevoeld, dan heeft u poedercoating al aangeraakt. Het is een van de meest gebruikte industriële afwerkingen ter wereld en beschermt alles, van elektrische behuizingen tot landbouwmachines.
Wat poedercoating is, in duidelijke bewoordingen
Chemisch gezien is een coatingpoeder een fijngemalen mengsel van vier groepen ingrediënten: een harsbindmiddel, pigmenten en vulstoffen, een verharder en een klein percentage additieven zoals vloeimodificatoren, ontgassers en UV-stabilisatoren. Niets in het mengsel is vloeibaar. Het mengsel wordt vervaardigd als een vaste stof, gemalen tot een strak gecontroleerde deeltjesgrootte, en verzonden in dozen of gefluïdiseerde hoppers.
De toepassing is in principe eenvoudig. Het metalen onderdeel is geaard, een elektrostatisch pistool laadt de poederdeeltjes op zodra ze het mondstuk verlaten, en de geladen deeltjes worden op het geaarde oppervlak getrokken, waar ze blijven plakken totdat de oven zijn werk doet. Voor bepaalde kleine onderdelen en zware draadgoederen wordt in plaats daarvan een wervelbed gebruikt. Het gecoate deel gaat vervolgens ongeveer door een oven 180 tot 200 graden Celsius gedurende 10 tot 20 minuten , afhankelijk van de chemie en de massa van het onderdeel.
Twee eigenschappen onderscheiden poedercoating van natte verf. Ten eerste wordt de film gevormd door smelten in plaats van door verdamping: het poeder vloeit in een continue laag en verknoopt vervolgens in een thermohardend netwerk. Ten tweede is er in wezen geen oplosmiddel dat vrijkomt, dus worden poeders geformuleerd als materialen met geen of bijna geen VOS, en overtollige spray die het onderdeel mist, kan worden opgevangen en hergebruikt.
Wat een coatingpoeder eigenlijk bevat
Formuleringen verschillen per toepassing, maar de meeste thermohardende poeders volgen een soortgelijk recept. De onderstaande tabel toont de typische bereiken en de taak die elk onderdeel vervult.
| Onderdeel | Typisch aandeel | Functie |
|---|---|---|
| Hars bindmiddel | 50 tot 70 procent | Vormt de film en zorgt voor duurzaamheid, flexibiliteit en buitenprestaties |
| Pigmenten en vulstoffen | 20 tot 40 procent | Zorg voor kleur, dekking, hardheid en kostenbeheersing |
| Verharder | 2 tot 10 procent | Reageert tijdens het bakken met de hars om de film te vernetten |
| Additieven | 1 tot 5 procent | Controle van de stroming, ontgassing, glans, oplaadbaarheid en UV-stabiliteit |
Hoe het poedercoatingproces werkt, stap voor stap
- Voorbehandeling. Het onderdeel wordt gereinigd, ontvet, voorzien van een conversiecoating zoals ijzer- of zinkfosfaat, vervolgens gespoeld en gedroogd. Hechting en corrosieprestaties worden hier bepaald, niet in de oven.
- Sollicitatie. Poeder wordt verspoten met een corona- of tribopistool, of het onderdeel wordt in een wervelbed gedompeld. De doelfilmdikte bedraagt gewoonlijk 60 tot 120 micron in een enkele laag.
- Uitharding. Het onderdeel gaat een convectie- of infraroodoven in en wordt vastgehouden totdat het metaal het door de poederleverancier gespecificeerde uithardingsvenster bereikt, doorgaans 10 tot 20 minuten bij 180 tot 200 graden Celsius.
- Koeling en inspectie. Na afkoeling controleren operators de laagdikte, glans, kleur en hechting, en werken ze eventuele dunne plekken bij.
Soorten poedercoating
Thermohardende poeders
Dit zijn de werkpaarden van de sector. De hars verknoopt tijdens het uitharden en kan niet opnieuw worden gesmolten, waardoor een harde, chemisch bestendige film ontstaat. De gebruikelijke chemicaliën zijn:
- Epoxy: uitstekende chemische en corrosiebestendigheid, maar krijt buiten en wordt daarom gebruikt voor onderdelen binnenshuis en pijpcoatings.
- Polyester: de standaardkeuze voor blootstelling aan buitengebruik, met goed UV- en glansbehoud.
- Hybride epoxy-polyester: een kosteneffectieve middenweg voor decoratieve onderdelen binnenshuis.
- Polyurethaan en acryl: gespecificeerd waar uiterlijk, hardheid of bijzondere chemische bestendigheid van belang zijn.
Thermoplastische poeders
Nylon-, PVC-, polyethyleen- en polypropyleenpoeders smelten en vloeien maar verknopen niet, waardoor ze veel dikkere films vormen, vaak 250 tot 500 micron. Ze zijn gekozen voor functionele coatings op leidingen, kleppen en onderdelen die slagvastheid nodig hebben in plaats van een decoratieve afwerking.
Poedercoating versus vloeibare verf
De onderstaande vergelijking weerspiegelt wat we zien op industriële lijnen. Poeder is niet altijd de oplossing, maar bij metalen onderdelen die de oventemperatuur aankunnen, wint het meestal qua duurzaamheid per kosteneenheid.
| Factor | Poedercoating | Vloeibare verf |
|---|---|---|
| Vluchtige organische stoffen | In wezen nul | 250 tot 450 gram per liter |
| Overdrachtsefficiëntie | 90 tot 98 procent met terugvordering | 30 tot 60 procent |
| Dikte enkele laag | 60 tot 120 micron | 20 tot 40 micron |
| Overspray | Verzameld en hergebruikt | Gevaarlijk afval |
| Genezingstijd | 10 tot 20 minuten | Minuten tot uren |
De afwegingen zijn reëel. Poeder kan niet worden gebruikt op warmtegevoelige substraten zoals de meeste kunststoffen en hout, kleurveranderingen kosten productietijd en zeer dunne, uniforme films zijn moeilijker te bereiken dan met een gespoten vloeistof.
Waar poedercoating tegenwoordig wordt gebruikt
Industrieanalisten schatten de mondiale markt voor poedercoating in een bereik van 12 tot 15 miljard dollar, met een groei van grofweg 4 tot 6 procent per jaar. De vraag komt uit een voorspelbare reeks sectoren:
- Auto- en elektrische voertuigen: wielen, ophangingsonderdelen, batterijbakken en onderdelen van de onderkant.
- Architectonisch aluminium: raamkozijnen, vliesgevels en bekleding, vaak gespecificeerd volgens AAMA 2604- of 2605-prestatieniveaus.
- Apparaten en meubilair: wasmachinebehuizingen, koelkasten, bureaus en rekken.
- Landbouw- en bouwmachines: chassis, frames en werktuigen die onderhevig zijn aan slijtage en weersomstandigheden.
- Elektriciteit en telecom: behuizingen, kasten en railisolatie.
- Werkwinkels en sportuitrusting: fietsframes, fitnessmachines en metalen speelgoed.
Achter de finish: hoe coatingpoeder wordt gemalen en geclassificeerd
Het kruit in de wapenkist begon niet als kruit. Hars, pigment, vulmiddel en additieven worden droog gemengd en vervolgens in een dubbelschroefsextruder gevoerd, waar ze worden gesmolten en gedispergeerd bij 90 tot 110 graden Celsius. Het hete materiaal wordt tot dunne vlokken geperst, afgekoeld tot een brosse plaat en in spanen gebroken. Alles na dat punt is een probleem van verkleining, en hier wordt de kwaliteit van de uiteindelijke coating grotendeels bepaald.
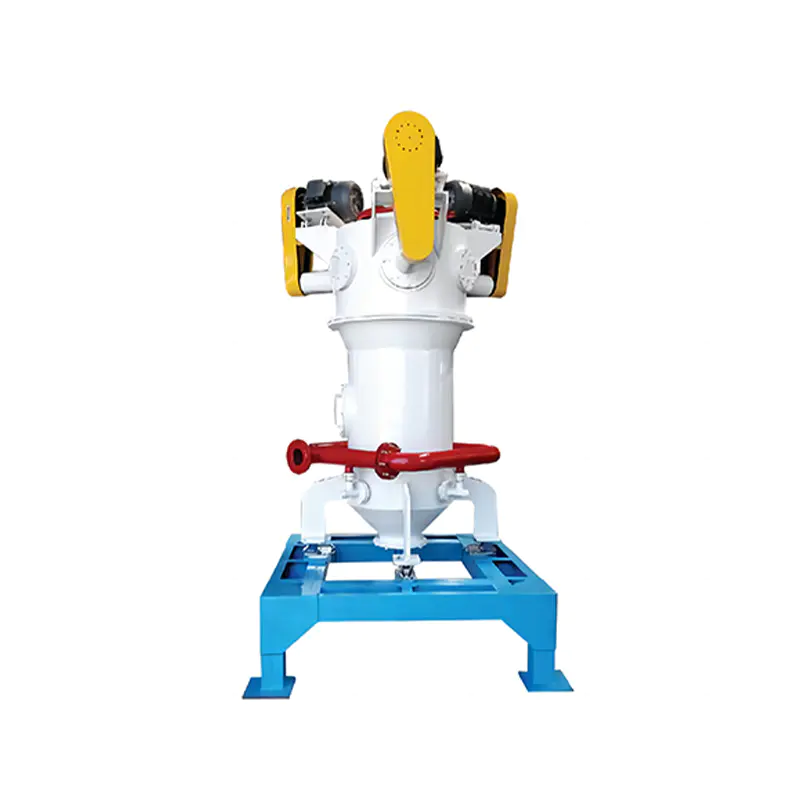
Fijnslijpen is de kern van het proces. Hamermolens verzorgen het grove stadium, terwijl luchtclassificatiemolens en straalmolens de uiteindelijke deeltjesgrootteverdeling produceren. Omdat de hars zacht wordt bij 50 tot 60 graden Celsius, moet de molen de warmte net zo snel afvoeren als hij deze creëert. Daarom zijn de luchtstroom en het koelontwerp net zo belangrijk als de rotorsnelheid.
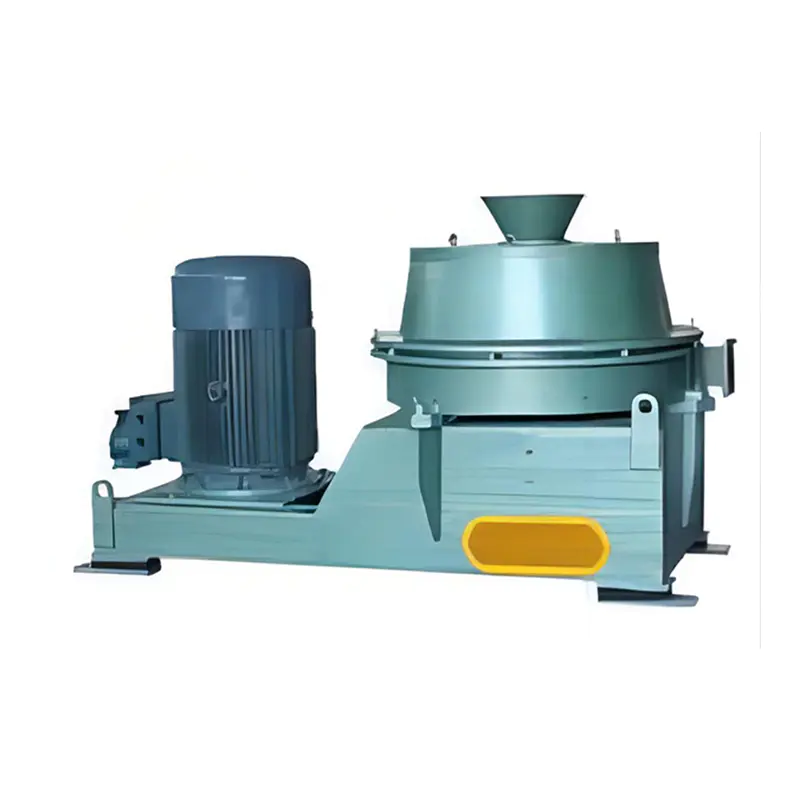
 Luchtclassificatiemolen Productdeeltjesgrootte: D50 instelbaar tussen 1,5 en 45 μm. Bekijk Product →
Classificatie is de andere helft van het werk. Een poedercoating heeft doorgaans een gemiddelde deeltjesgrootte van 30 tot 45 micron, waarbij fijne deeltjes onder de 10 micron tot een minimum worden beperkt en de grove staart boven de 100 micron vrijwel wordt geëlimineerd. Fijne deeltjes veroorzaken slechte fluïdisatie en stoffige applicatie, terwijl grove deeltjes sinaasappelschillen en ongelijkmatige films veroorzaken. Het vasthouden van een strak snijpunt is wat een poeder dat soepel spuit met een hoge overdrachtsefficiëntie onderscheidt van een poeder dat uitval en herbewerking veroorzaakt. Als je wilt zien hoe dat snijpunt in de praktijk wordt vastgehouden, lees dan onze opmerking hoe een dynamische poederclassificator werkt loopt door het mechanisme.
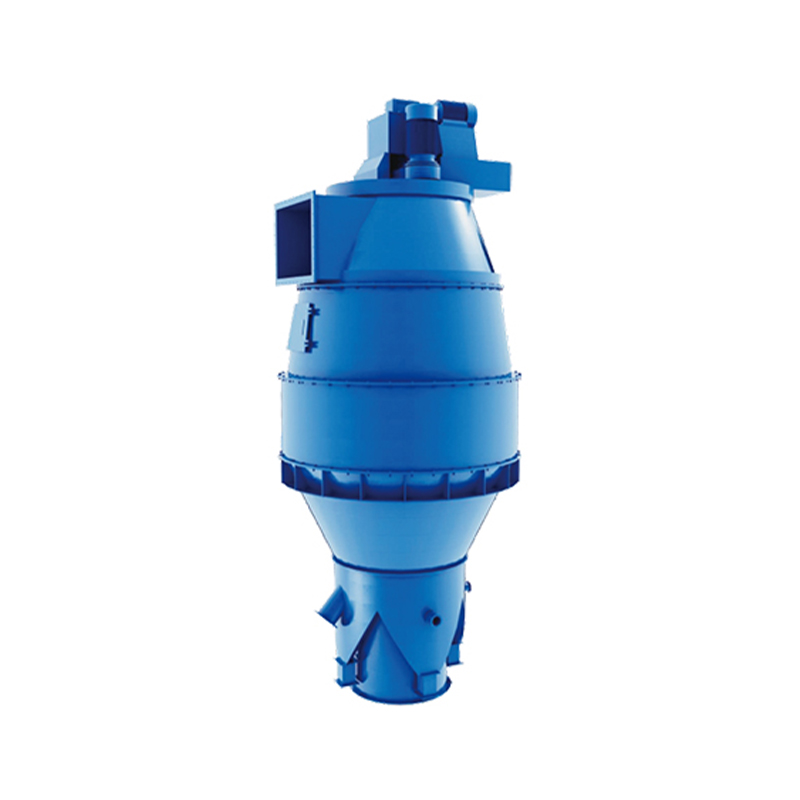
 Luchtclassificator Productdeeltjesgrootte: D50 varieert van 1 tot 45 μm. Classificatie-efficiëntie: 60% tot 90%. Productiecapaciteit: 1 tot 60 t/u. Bekijk Product →
Sommige formuleringen hebben nog een stap nodig. Metaalpigmenten, wassen en ladingcontroleadditieven zijn gebonden aan de basisdeeltjes, zodat ze niet kunnen scheiden tijdens transport of spuiten, en er bestaan modificatiemachines speciaal voor die taak.
 Poedercoating and modification machine Modificatoren en materialen worden nauwkeurig gedoseerd en gelijkmatig toegevoegd volgens de mengverhouding, waardoor een onmiddellijke nauwkeurigheid van de mengverhouding wordt gegarandeerd. Dit maakt een hoge... Bekijk Product →
Dit is het terrein waarop wij elke dag werken. Jiangsu JND bouwt sinds 2002 apparatuur voor het malen, classificeren, drogen, stof verzamelen en rookgasbehandeling, ondersteund door een provinciaal technologiecentrum, een lange samenwerking met universiteiten zoals Southeast University en Tongji University, en ISO 9001-, ISO 14001- en OHSAS 18001-certificering. Onze fabrieken en classificatoren bedienen zowel poederproducenten als de cement-, chemische, energie- en staalindustrie, en in al deze fabrieken komen dezelfde technische vragen naar voren: hoe fijn, hoe uniform en hoe consistent.
Veelvoorkomende problemen met poedercoaten en hun oorzaken
De meeste defecten zijn terug te voeren op drie variabelen: voorbehandeling, filmdikte en hittegeschiedenis. In de onderstaande tabel staan de storingen vermeld waar we het vaakst over horen.
| Defect | Waarschijnlijke oorzaak | Praktische oplossing |
|---|---|---|
| Sinaasappelschil | Film te dik, grof poeder, te snelle uitharding | Verminder de output, verscherp de deeltjesgrootteverdeling, vertraag de helling |
| Slechte hechting | Olie, aanslag of een zwakke conversiecoating | Controleer de ontvettings- en fosfaatfasen, controleer de kwaliteit van het spoelwater |
| Gaatjes | Opgesloten lucht of vocht ontsnapt uit de ondergrond | Verwarm het onderdeel voor, gebruik een ontgassingsadditief, verminder de filmdikte |
| Kleurverschuiving | Overbakken of een ongelijkmatige ovenbelasting | Controleer de metaaltemperatuur, niet alleen de temperatuur van de ovenlucht |
| Dunne dekking in de hoeken | Kooi-effect van Faraday | Verlaag de spanning, vergroot de pistoolafstand, overweeg tribo-opladen |
De poederkant van het proces goed krijgen
Poedercoaten is een eenvoudig idee met een veeleisende supply chain erachter. De chemie bepaalt hoe de film presteert, maar de deeltjesgrootteverdeling bepaalt hoe deze spuit, hoeveel overspray u terugkrijgt en hoe vaak uw lijn uitval produceert. Een afwijking van een paar micron aan het fijne uiteinde van de verdeling kan een vloeiende lijn in een nabewerkingslijn veranderen.
Als u coatingpoeder produceert, of als u de minerale vulstoffen verwerkt die daarin worden gebruikt, is het kiezen van slijp- en classificatieapparatuur met een stabiel snijpunt de beslissing met het hoogste hefboomeffect die u kunt nemen. Ons team is al meer dan twintig jaar bezig met het dimensioneren van molens en classificatoren, en we kijken graag naar uw materiaal, uw doelverdeling en uw capaciteit voordat we een configuratie aanbevelen. Neem contact op met onze ingenieurs en we zullen de cijfers met u doornemen.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588